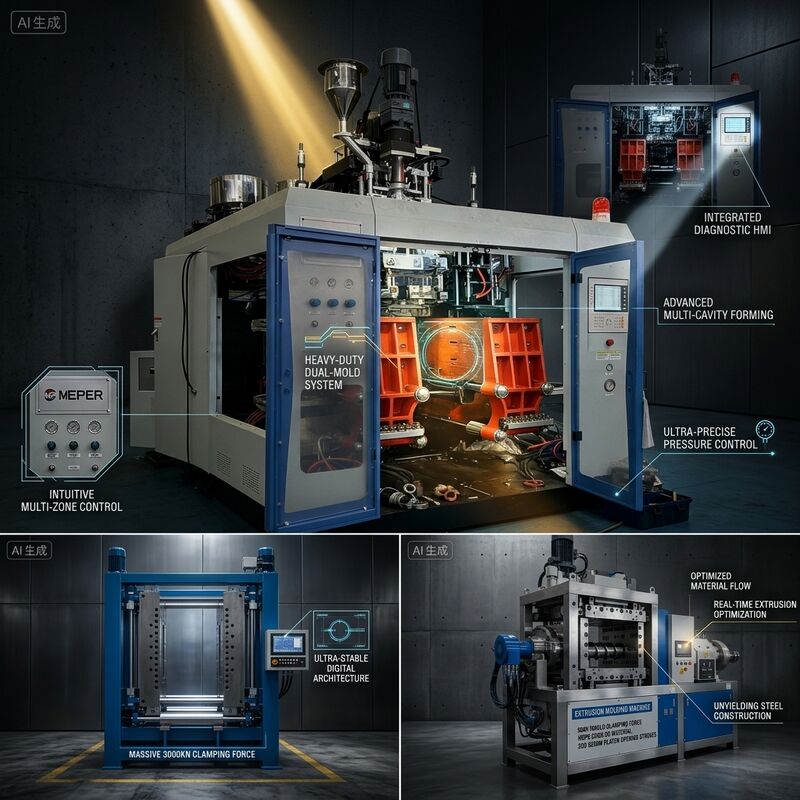
ब्लो मोल्डेड बोतल पर सतह की खामियां लगभग हमेशा तापमान की कहानी होती हैं। फ्लो लाइन्स, पारिसन पर शार्पस्किन, डल पैच और पिंच-ऑफ पर दिखाई देने वाली वेल्ड लाइन्स सभी एक असमान पिघल या गलत तापमान पर चल रहे हेड का पता लगाती हैं। यह 10 लीटर एचडीपीई मशीन एक सिंगल हेडलाइन आउटपुट नंबर के बजाय थर्मल कंट्रोल के आसपास निर्दिष्ट है: 15.85 किलोवाट में चार बैरल जोन और 10 किलोवाट पर तीन स्वतंत्र हेड जोन, साथ ही 0.28 किलोवाट स्क्रू कूलिंग फैन फीड थ्रोट को स्थिर रखता है।
विभाजन क्यों मायने रखता है: 80 मिमी, 24: 1 स्क्रू के फीड सेक्शन, कम्प्रेशन सेक्शन और मीटरिंग सेक्शन में से प्रत्येक एक अलग काम करता है, और उन्हें एक सेटपॉइंट साझा करने के लिए मजबूर करने का मतलब है कि दूसरे को संतुष्ट करने के लिए एक से समझौता करना। चार जोन के साथ, फीड सेक्शन ब्रिजिंग से बचने के लिए पर्याप्त ठंडा चलता है, कम्प्रेशन जोन नियंत्रित शियर हीटिंग प्रदान करता है, और मीटरिंग जोन को पारिसन की आवश्यकता वाले सटीक पिघल तापमान को वितरित करने के लिए ट्रिम किया जाता है।
थर्मल कंट्रोल फीचर्स
- चार बैरल हीटिंग जोन, कुल 15.85 किलोवाट: स्क्रू का प्रत्येक अनुभाग स्वतंत्र रूप से सेट होता है ताकि शियर हीट और कंडक्शन हीट को संतुलित किया जा सके बजाय इसके कि एक दूसरे को छुपाए।
- तीन हेड हीटिंग जोन, 10 किलोवाट: डाई हेड को बैरल से अलग किया जाता है, इसलिए पिघल इतिहास को परेशान किए बिना पारिसन सतह फिनिश को ट्यून किया जा सकता है।
- स्क्रू कूलिंग फैन, 0.28 किलोवाट: फीड थ्रोट तापमान को स्थिर रखता है, जो ठोस कन्वेइंग दर और इसलिए पारिसन वजन को स्थिर करता है।
- स्थिर 90 किग्रा/घंटा एचडीपीई आउटपुट: लगातार पिघल चिपचिपाहट वह है जो ऑपरेटर मुआवजे के बजाय लगातार पारिसन लंबाई की अनुमति देता है।
- बेहतर सतह फिनिश: सही मीटरिंग तापमान डल बैंड और फ्लो मार्क्स को समाप्त करता है जो तब दिखाई देते हैं जब पिघल डाई लिप पर बहुत ठंडा होता है।
- वेल्ड लाइन की ताकत: पिंच-ऑफ पर पारिसन तापमान की एकरूपता सीधे 10 लीटर कंटेनरों पर सीम की ताकत निर्धारित करती है।
तकनीकी विनिर्देश
| पैरामीटर | विनिर्देश |
|---|
| स्क्रू हीटिंग जोन | 4 जोन |
| स्क्रू हीटिंग पावर | 15.85 किलोवाट |
| स्क्रू कूलिंग फैन पावर | 0.28 किलोवाट |
| हेड हीटिंग जोन | 3 जोन |
| हेड हीटिंग पावर | 10 किलोवाट |
| प्लास्टिसाइजिंग क्षमता (एचडीपीई) | 90 किग्रा/घंटा |
| स्क्रू व्यास | 80 मिमी |
| स्क्रू एल/डी अनुपात | 24:1 |
| अधिकतम उत्पाद मात्रा | 10 एल |
| कुल मशीन पावर | 80 किलोवाट |
जोन डेटा के माध्यम से सतह की समस्याओं का निदान
जब एक बोतल शरीर के साथ लंबवत रूप से बहने वाली रेखाएं दिखाती है, तो सामान्य कारण एक मीटरिंग जोन है जो बहुत ठंडा है: पिघल लोचदार स्मृति के साथ हेड में प्रवेश करता है और पारिसन की सतह असमान रूप से खिंचती है जैसे यह गिरता है। अंतिम बैरल जोन में दो से पांच डिग्री की वृद्धि, हेड तापमान को स्थिर रखते हुए, अक्सर इसे किसी और चीज को छुए बिना हल करती है।
डल या मैट पैच दूसरी दिशा में इशारा करते हैं, एक हेड की ओर जो पिघल के सापेक्ष ठंडा चल रहा है, डाई लिप पर समय से पहले त्वचा के गठन का कारण बनता है। चूंकि हेड हीटिंग के अपने तीन जोन हैं, इसलिए इसे पूरे बैरल को ओवरहीटिंग और प्रक्रिया में रेजिन को खराब किए बिना स्वतंत्र रूप से ठीक किया जा सकता है। वह अलगाव जोन नियंत्रण वाली मशीन और एकल तापमान लूप वाली मशीन के बीच व्यावहारिक अंतर है।
अक्सर पूछे जाने वाले प्रश्न
10 लीटर एचडीपीई मशीन को वास्तव में कितने हीटिंग जोन की आवश्यकता होती है?
मिश्रित 1 से 10 लीटर उत्पादन के लिए चार बैरल जोन प्लस तीन हेड जोन वह कॉन्फ़िगरेशन है जिसकी हम अनुशंसा करते हैं। कम जोन फीड, कम्प्रेशन और मीटरिंग सेक्शन के बीच समझौता करते हैं, जो असंगत पारिसन वजन और मांग वाले भागों पर सतह की खामियों के रूप में दिखाई देता है।
हेड को अलग तापमान नियंत्रण की आवश्यकता क्यों है?
बैरल की तुलना में हेड में बहुत कम पिघल मात्रा और बड़ा सतह क्षेत्र होता है, इसलिए इसका हीट लॉस प्रोफाइल पूरी तरह से अलग होता है। अलग-अलग जोन डाई लिप को उस तापमान पर रखते हैं जो साफ सतह देता है, भले ही बैरल फैलाव के लिए गर्म चल रहा हो।
एक शिफ्ट के माध्यम से आप किस आउटपुट स्थिरता की उम्मीद कर सकते हैं?
फीड थ्रोट को ठंडा और जोन को स्थिर अवस्था में रखने के साथ, एक शिफ्ट में पारिसन वजन बहाव इतना छोटा होता है कि ऑपरेटर हर घंटे प्रोग्रामर को समायोजित नहीं कर रहे होते हैं। वह स्थिरता वह है जो स्वचालित वजन नियंत्रण को व्यवहार्य बनाती है यदि आप इसे बाद में जोड़ते हैं।


 आपका संदेश 20-3,000 अक्षरों के बीच होना चाहिए!