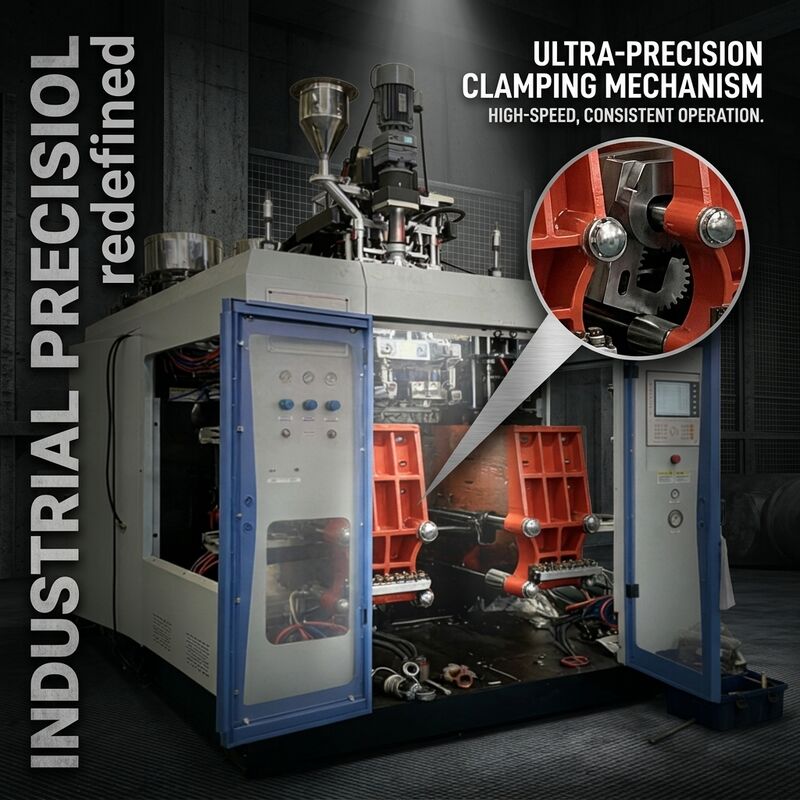
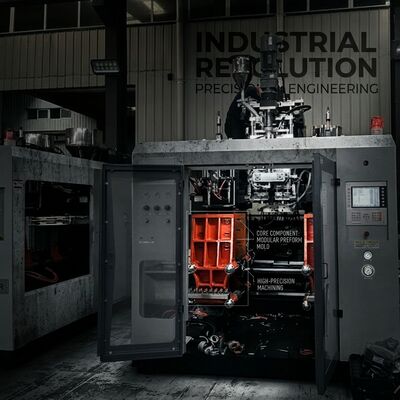
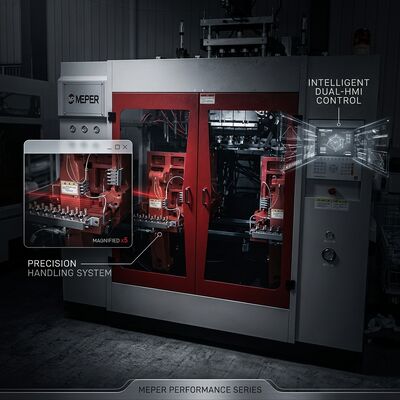
MP80D एक 80 मिमी स्क्रू एक्सट्रूज़न ब्लो मोल्डिंग मशीन है जिसे उन प्लांट्स के लिए डिज़ाइन किया गया है जो मेल्ट की स्थिरता पर निर्भर करते हैं। बैरल में 24:1 लंबाई-से-व्यास अनुपात वाला एक नाइट्राइडेड स्क्रू लगा होता है, इसलिए छर्रों को एक छोटी ज़ोन में फ्लैश-पिघलने के बजाय एक लंबी उड़ान पथ पर संपीड़ित, कतरनी और समरूप बनाया जाता है। नियंत्रित तापमान पर अधिक समय तक रहने का समय ही एक स्थिर पारिसन को उससे अलग करता है जो झुकता है, धारियाँ बनाता है या गैस को फँसाता है।
शक्ति 30 किलोवाट एक्सट्रूज़न मोटर द्वारा प्रदान की जाती है जो चार स्वतंत्र रूप से नियंत्रित बैरल हीटिंग ज़ोन के विरुद्ध काम करती है, जिनकी कुल क्षमता 15.85 किलोवाट है, जिसमें एक समर्पित 0.28 किलोवाट स्क्रू कूलिंग पंखा फीड थ्रोट को स्थिर तापमान पर रखता है। HDPE के तहत मशीन प्रति घंटे 90 किलोग्राम तक प्लास्टिक बनाती है, यह आंकड़ा एक एकल स्क्रू के बजाय एक बड़े, अधिक ऊर्जा खपत वाले यूनिट के साथ प्राप्त किया जाता है, जो मल्टी-शिफ्ट ऑपरेशन में बिजली की खपत और स्क्रू के घिसाव को अनुमानित रखता है।
मुख्य विशेषताएँ
- 80 मिमी स्क्रू, 24:1 L/D:विस्तारित संपीड़न ज़ोन PE और PP को धीरे-धीरे प्लास्टिक बनाता है, जिससे कम अनमेल्टेड कणों और तैयार बोतल में कम आंतरिक तनाव के साथ एक समरूप मेल्ट बनता है।
- 90 किग्रा/घंटा HDPE प्लास्टिक बनाने की क्षमता:डबल स्टेशन क्लैंपिंग से मेल खाता है ताकि पारिसन डिलीवरी और मोल्ड साइकलिंग एक-दूसरे को भूखा रखने के बजाय तालमेल में रहें।
- 15.85 किलोवाट कुल शक्ति के साथ चार बैरल हीटिंग ज़ोन:प्रत्येक ज़ोन को स्वतंत्र रूप से सेट किया जाता है, जिससे ऑपरेटरों को संकीर्ण प्रसंस्करण खिड़कियों वाले रेजिन के लिए एक गर्म फीड सेक्शन और एक ठंडा मीटरिंग सेक्शन चलाने की अनुमति मिलती है।
- 30 किलोवाट एक्सट्रूज़न मोटर:कम स्क्रू गति पर उच्च टॉर्क बैचों के बीच रीग्राइंड सामग्री में उतार-चढ़ाव होने पर आउटपुट को स्थिर रखता है।
- 3-ज़ोन डाई हेड हीटिंग (10 किलोवाट):हेड को बैरल से अलग से तापमान नियंत्रित किया जाता है ताकि स्क्रू रिकवरी से पारिसन सतह की गुणवत्ता बाधित न हो।
- 10 लीटर अधिकतम उत्पाद मात्रा:एक स्क्रू कॉन्फ़िगरेशन हार्डवेयर परिवर्तनों के बिना 500 मिलीलीटर से 10 लीटर तक की बोतलों और कंटेनरों को कवर करता है।
तकनीकी विशिष्टताएँ
| पैरामीटर | विनिर्देश |
|---|
| स्क्रू व्यास | 80 मिमी |
| स्क्रू लंबाई/व्यास अनुपात | 24:1 |
| प्लास्टिक बनाने की क्षमता (HDPE) | 90 किग्रा/घंटा |
| स्क्रू हीटिंग ज़ोन | 4 ज़ोन |
| स्क्रू हीटिंग पावर | 15.85 किलोवाट |
| स्क्रू कूलिंग पंखे की शक्ति | 0.28 किलोवाट |
| एक्सट्रूज़न मोटर पावर | 30 किलोवाट |
| डाई हेड हीटिंग ज़ोन | 3 ज़ोन |
| डाई हेड हीटिंग पावर | 10 किलोवाट |
| अधिकतम उत्पाद मात्रा | 10 लीटर |
| डाई हेड की संख्या | 1 / 2 / 3 / 4 |
| मोल्ड क्लैंपिंग बल | 150 kN |
जहां स्क्रू कॉन्फ़िगरेशन काम आता है
रंगीन HDPE डिटर्जेंट की बोतलें चलाने वाले प्रोसेसर सबसे पहले अंतर महसूस करते हैं: रंग फैलाव कतरनी इतिहास पर निर्भर करता है, और 24:1 स्क्रू मास्टरबैच को टूटने और समान रूप से वितरित होने के लिए पर्याप्त उड़ान लंबाई देता है। यही बात कैल्शियम-कार्बोनेट भरे यौगिकों पर भी लागू होती है, जहां छोटे स्क्रू एग्लोमेरेट्स छोड़ देते हैं जो बोतल की दीवार पर सफेद धब्बे के रूप में दिखाई देते हैं।
PP और PVC के काम के लिए स्वतंत्र ज़ोन नियंत्रण कच्चे आउटपुट से अधिक महत्वपूर्ण है। विशेष रूप से PVC के लिए एक कोमल बढ़ती तापमान प्रोफ़ाइल की आवश्यकता होती है जिसमें कोई हॉट स्पॉट न हो, और मीटरिंग ज़ोन को कुछ डिग्री तक ट्रिम करने की क्षमता अक्सर एक साफ पारिसन और डाई लिप पर जलने के निशान वाले पारिसन के बीच का अंतर होती है।
अक्सर पूछे जाने वाले प्रश्न
90 किग्रा/घंटा रेटिंग से मुझे क्या वास्तविक आउटपुट की उम्मीद करनी चाहिए?
90 किग्रा/घंटा का आंकड़ा स्थिर अवस्था में वर्जिन HDPE पर मापा जाता है। 20-30% इन-हाउस रीग्राइंड के साथ, लगभग 80-85 किग्रा/घंटा की उम्मीद करें, और भारी भरे यौगिकों के साथ कुछ कम। आउटपुट स्क्रू गति और बैक प्रेशर द्वारा निर्धारित किया जाता है, इसलिए रेटेड आंकड़ा एक निश्चित दर के बजाय एक सीमा है।
क्या स्क्रू बिना हार्डवेयर बदले PE और PP दोनों को संभालता है?
हाँ। वही 80 मिमी स्क्रू PE, PP, PVC और PA को उनके व्यक्तिगत तापमान प्रोफाइल के भीतर प्रोसेस करता है। केवल ज़ोन सेटपॉइंट बदलते हैं, जो कंट्रोल पैनल पर एक रेसिपी के रूप में संग्रहीत होते हैं ताकि ऑपरेटर यांत्रिक काम के बिना उत्पादों को स्विच कर सकें।
पतली-दीवार वाली बोतलें चलाते समय मेल्ट तापमान को कैसे नियंत्रित किया जाता है?
तीन विधियाँ एक साथ काम करती हैं: चार बैरल ज़ोन, अलग 3-ज़ोन हेड हीटिंग, और फीड थ्रोट पर स्क्रू कूलिंग पंखा। पतली-दीवार का काम आमतौर पर सतह को ठंडा किए बिना पारिसन की ताकत बनाए रखने के लिए थोड़ा ठंडा मीटरिंग ज़ोन और थोड़ा गर्म हेड चलाता है।
पैकिंग, स्थापना और समर्थन
प्रत्येक मशीन को एक समुद्री-योग्य लकड़ी के केस में भेजा जाता है जिसमें स्क्रू, डाई हेड और कंट्रोल कैबिनेट अलग से ब्रेस किए जाते हैं, और MP80D 4 x 2.3 x 2.5 मीटर और 8.2 टन के एकल 40HQ कंटेनर में फिट बैठता है। कमीशनिंग सहायता, अतिरिक्त स्क्रू और बैरल कोटेशन, और अंग्रेजी में एक पूर्ण पैरामीटर शीट प्रत्येक यूनिट के साथ प्रदान की जाती है।


 आपका संदेश 20-3,000 अक्षरों के बीच होना चाहिए!